Les performances du revêtement sur l'aluminium, le zinc, l'acier inoxydable et les surfaces plaquées sont affectées par l'état de surface du substrat, le mouillage du revêtement et les propriétés du film lui-même. Si l'adhérence du film est insuffisante ou si le film se fissure et se décolle après l'impact, vérifier à la fois le traitement du substrat et la formulation. Le promoteur d'adhérence métallique ADP peut être utilisé pour améliorer l'adhérence du revêtement sur de nombreuses surfaces métalliques difficiles à adhérer.
Substrat traité, mais le film lâche quand même
Dans le revêtement métallique, l'aluminium, le zinc, l'acier inoxydable et les pièces plaquées peuvent tous présenter des problèmes d'adhérence. Certaines pièces semblent normales au début après le nettoyage et la pulvérisation, mais lors d'une coupe transversale, d'un pliage, d'un impact ou d'une utilisation ultérieure, le film présente encore des bords relevés ou un pelage local.
Cela ne signifie pas nécessairement que le substrat n’a pas été bien nettoyé. La couche d'oxyde sur le métal, l'huile résiduelle, l'énergie de surface et le caractère filmogène du revêtement peuvent tous affecter l'adhérence. De plus, même un film adhérent peut se fissurer lors d'une flexion ou d'un choc si sa propre extensibilité est insuffisante. Le revêtement métallique doit donc prendre en compte à la fois l’adhésion interfaciale et le comportement mécanique du film.
Raisons courantes d'une mauvaise adhésion
Les surfaces métalliques ne sont pas toutes identiques
L'aluminium, le zinc, l'acier inoxydable et les pièces plaquées sont tous des substrats métalliques, mais leur composition et leur état de surface diffèrent. Les couches d'oxyde, l'huile de traitement, les résidus de polissage et le prétraitement appartiennent à tous les contacts entre le revêtement et le substrat. Si quelque chose qui empêche le mouillage est présent, une interface stable peut être difficile à former même lorsque le revêtement a une certaine capacité d'adhésion. Lorsque la peinture tombe, vérifiez d’abord le nettoyage, le dégraissage, le traitement de surface et le séchage, puis décidez si des modifications de formulation sont nécessaires.
Adhérer n’est pas la même chose que survivre à l’impact
L'adhésion et l'extensibilité du film sont des dimensions différentes. Sous l'effet d'une flexion, d'une collision ou d'une contrainte mécanique, un film qui ne peut pas suivre la déformation du substrat peut se fissurer et, dans les cas graves, se décoller localement. Même un test d’adhésion initial ne montre pas que le revêtement reste intact quelles soient les contraintes équitables. Pour les pièces soumises à des chocs d'emboutissage, de pliage ou de transport, vérifiez également l'extensibilité, les performances aux chocs et les conditions réelles de traitement.
La résistance aux solvants convient à l’état de durcissement
Les revêtements métalliques sont parfois soumis à des tests de frottement avec des solvants. La résistance d'un film à un certain contact avec un solvant dépend du type de résine, du degré de réticulation, des conditions de cuisson et du temps de durcissement. Si le film n'est pas suffisamment durci ou si la résine et le système de durcissement ne correspondant pas, le frottement peut entraîner une perte de brillance, un ramollissement ou un changement de couleur. Lorsque les résultats du frottement au solvant sont médiocres, vérifiez le processus de durcissement et le système de résine ; Il n'est pas possible de déterminer si le problème est résolu en ajoutant un additif d'adhésion. Une voie vers de meilleures performances de revêtement métallique
1 Prétraitement par substrat
Différents métaux ont subi un traitement adapté au matériau et à l’état de transformation. Vérifiez que le dégraissage est suffisant, qu'il ne reste aucun résidu et que les pièces traitées ne sont pas à nouveau contaminées. Pour les pièces plaquées, confirmer le type de placage et l’état de surface ; ne vous contentez pas de réutiliser les conditions d’autres métaux.
2 Ajuster avec un promoteur
Lorsque le flux de prétraitement a été vérifié mais que l’adhérence reste insuffisante, envisagez d’évaluer un promoteur d’adhésion métallique. De tels additifs peuvent améliorer la liaison à des surfaces métalliques particulières ; les résultats dépendent toujours de l’état du substrat, de la composition de la résine, de la compatibilité des additifs et des conditions de durcissement. Là où l'impact et la flexion sont importants, vérifiez également l'extensibilité du film, et pas seulement l'adhésion initiale.
3 Combinez les tests
Préparez les panneaux sur le substrat métallique réel et comparez-les dans des conditions d'application et de durcissement unifiées. Test d'adhésion : observer la liaison entre le film et le support. Test d'impact ou de pliage : vérifier l'intégrité du film après action mécanique. Test de frottement avec un solvant : évaluez la résistance au solvant concerné en fonction des exigences de l'utilisation finale. Ensemble, ils montrent si le problème concerne l'adhésion de l'interface, la mécanique du film ou le durcissement.
Promoteur d'adhésion métallique ADP : référence d'application
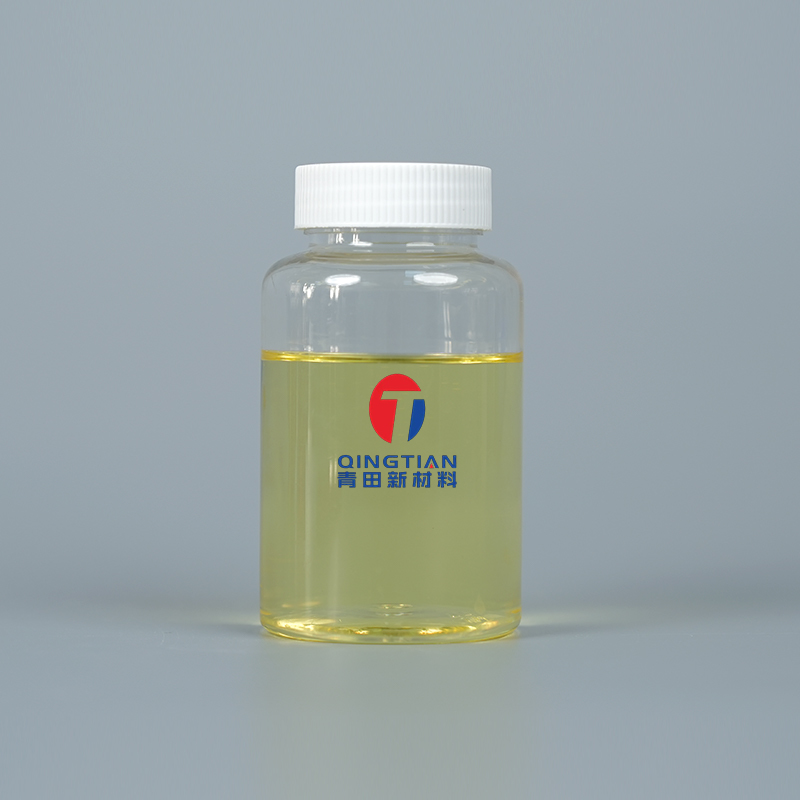
L'ADP est un additif destiné à améliorer l'adhérence des revêtements métalliques ; les données du produit répertorient l'aluminium, le zinc, l'acier inoxydable et les surfaces plaquées comme substrats appropriés. Selon les données, ses caractéristiques comprennent une adhérence améliorée du film, une extensibilité et une résistance aux chocs accumulés, et une aide à augmenter la résistance au frottement avec les solvants ; dans des formulations adaptées, la possibilité d'abaisser la température de cuisson peut également être expérimentale. Les effets spécifiques doivent être confirmés par des tests dans la formulation et le processus réels.
Apparence Liquide transparent clair
Solides 80% ± 2
Densité 1,08-1,10 g/cm³
Indice d'acide 55-60 mg de KOH/g
Viscosité 15-30 (tube Gardner, 25 °C)
Solvant Isobutanol
Ajout suggéré 0,5 % à 1,5 % du revêtement total
- Confirmez d’abord le type de substrat et l’état de prétraitement, en excluant toute contamination de surface et facteurs similaires.
- Sur la formulation existante, mettre en place des échantillons avec des niveaux différents d'ajout et comparer l'adhérence et l'aspect du film.
- Pour les pièces soumises aux exigences de flexion ou d'impact, ajoutez les tests mécaniques correspondants.
- Si les conditions de cuisson doivent être vérifiées, vérifiez étape par étape le degré de durcissement, l'adhésion et la résistance aux solvants ; ne baissez pas directement la température de cuisson.
- Étant donné qu'ADP utilise l'isobutanol comme solvant, vérifiez également la compatibilité des solvants, les conditions d'évaporation et les exigences associées du système.
Foire aux questions
Le métal nettoyé garantit-il une adhérence durable ? Les couches d'oxyde, l'huile résiduelle, l'énergie de surface et le caractère filmogène peuvent tous affecter l'adhérence même après le nettoyage.
Pourquoi un film qui adhère peut-il quand même se fissurer ? L'adhésion et l'extensibilité sont différentes ; un film qui ne peut pas suivre la déformation du substrat peut se fissurer sous l'effet d'une flexion ou d'un impact.
Quels substrats ADP répartissent-t-il ? Les données du produit répertorient l'aluminium, le zinc, l'acier inoxydable et les surfaces plaquées ; L'ajout suggéré est de 0,5 à 1,5 % du revêtement total.
La température de cuisson peut-elle simplement être abaissée avec l'ADP ? Non. Ajustez les conditions de cuisson étape par étape, en vérifiant le durcissement, l'adhérence et la résistance aux solvants.
CV. La perte de peinture, les fissures après impact et la mauvaise résistance au frottement des solvants dans le revêtement métallique peuvent impliquer différents facteurs. Le prétraitement du substrat définit les conditions de contact de base, tandis que l'association de résine et d'additifs affecte la liaison de l'interface et les performances du film. Le promoteur d’adhérence métallique ADP peut être utilisé dans les formulations de revêtement pour l’aluminium, le zinc, l’acier inoxydable et les surfaces plaquées. En pratique, vérifiez d'abord le traitement du substrat et les conditions de durcissement, puis réglez le niveau d'ajout et le processus grâce à des tests d'adhérence, d'impact et de frottement au solvant.


 English
 русский
 Español